


Sut mae Titaniwm - platiau clad dur yn cael eu cynhyrchu?
Aug 21, 2025
Gadewch neges
Sut mae Titaniwm - platiau clad dur yn cael eu cynhyrchu?
Mae'r broses gynhyrchu ar gyfer Titaniwm - platiau clad ffrwydrol dur yn defnyddio'r don sioc bwysau - uchel a gynhyrchir gan gynnau ffrwydrol i ddadffurfio'r titaniwm a'r platiau dur yn blastig ar unwaith, gan gyflawni bond metelegol. Mae'r prif gamau fel a ganlyn:
1. Dewis Deunydd
Mae platiau clad dur - cyffredin fel arfer yn cyfuno'r graddau canlynol o ditaniwm a dur: GR1, GR7, a GR12, tair gradd titaniwm gydag elongation uchel, 304, 316L, Q235, a graddau dur eraill.
2. Deunydd sylfaen a pharatoi deunydd cyfansawdd
- Ar ôl dewis y plât dur sylfaen priodol a'r plât titaniwm cyfansawdd, rhaid eu torri i'r dimensiynau penodedig.
- Mae arwynebau bondio'r ddau blât yn cael eu trin i gael gwared ar olew, haenau ocsid, a rhwd. Yn nodweddiadol, defnyddir sgleinio mecanyddol neu lanhau cemegol i sicrhau arwyneb glân, garw a gwella'r effaith bondio. Mae'r canlynol yn esboniad manwl gan ddefnyddio 304 o blatiau titaniwm dur a gr1 fel enghreifftiau: Ar gyfer wyneb y plât dur 304, defnyddiwch falu mecanyddol (fel olwyn malu neu frwsh gwifren) i gael gwared ar raddfa a rhwd. Os oes angen, defnyddiwch biclo (cymysgedd o asid nitrig ac asid hydrofluorig) i gael gwared ar amhureddau gweddilliol. Dylai'r garwedd arwyneb terfynol gael ei reoli o fewn RA 3.2–6.3 μm i gynyddu'r ardal fondio.
Ar gyfer wyneb paru plât titaniwm GR1: Tynnwch y ffilm ocsid (mae ffilmiau titaniwm ocsid yn ddwysach). Yn nodweddiadol, defnyddir papur tywod i ddatgelu llewyrch metelaidd, neu defnyddir ysgythriad cemegol (toddiant o asid hydrofluorig ac asid nitrig) i ysgythru'r wyneb ychydig i greu arwyneb garw gweithredol.
- Ar ôl triniaeth, rinsiwch ag ethanol anhydrus i gael gwared ar olew ac atal amhureddau rhag ymyrryd â bondio.
- Lefelu plât: Os yw'r platiau'n cael eu cynhesu, mae cyn - yn eu lefelu (megis gyda gwasg) i sicrhau gwall cyfochrogrwydd o lai na neu'n hafal i 0.5mm/m rhwng y ddau blât yn ystod laminiad i osgoi bylchau lleol a allai achosi bondio gwael.
3. Gosodiad Cynulliad a Chlirio
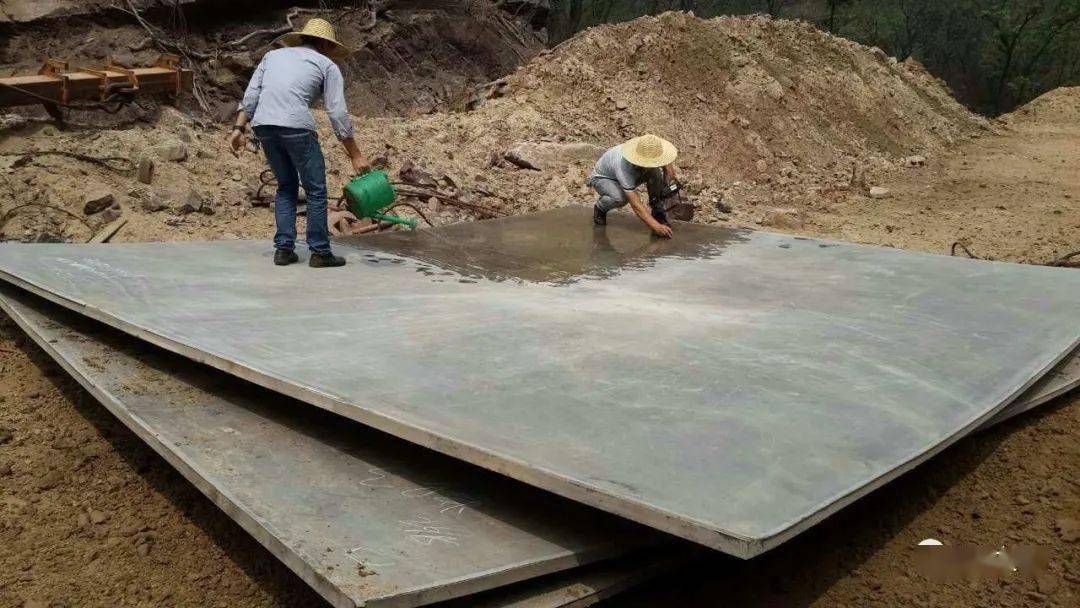
Dull Lleoli: Gosodwch y plât dur (swbstrad) yn fflat ar sylfaen anhyblyg (fel platfform concrit neu ddur), gyda chlustog rwber oddi tano. Rhowch y plât titaniwm (cyfansawdd) yn gyfochrog â'r plât dur.

Gosodiad clirio -: Gadewch fwlch 1.5-3mm rhwng y ddau blât (addaswch yn ôl trwch y plât; po fwyaf trwchus yw'r plât, y mwyaf yw'r bwlch). Defnyddiwch shims metel (fel shims copr) i gefnogi a sicrhau bwlch unffurf. Gall bwlch sy'n rhy fach arwain at egni gwrthdrawiad annigonol, tra gall bwlch sy'n rhy fawr achosi dadffurfiad gormodol o'r plât titaniwm.
- Atgyweirio ymyl: Defnyddiwch wiail weldio dur ysgafn i weld weldio ymylon y platiau (gyda'r pwyntiau weldio i ffwrdd o'r arwyneb ar y cyd) i atal dadleoli'r cyfansawdd yn ystod ffrwydrad.
4. Dewis a lleoliad ffrwydrol
- Math ffrwydrol: isel - Tetonation - Mae ffrwydron cyflymder (fel ffrwydron emwlsiwn neu ffrwydron amoniwm nitrad) yn cael eu ffafrio, gyda chyflymder tanio 2000-3500 m/s. Mae gan Titaniwm GR1 gryfder isel ac mae angen egni cymedrol er mwyn osgoi embrittlement . 304 mae gan ddur gwrthstaen blastigrwydd da, ond gall gormod o egni arwain yn hawdd at ddadffurfiad gormodol . - trwch ffrwydrol: Wedi'i bennu gan drwch y platiau, mae Titche yn nodweddiadol o 5-1, er enghraifft, 8, er enghraifft, 8, er enghraifft, 8, 8, 8, er enghraifft, 8, 8. gan arwain at drwch ffrwydrol o oddeutu 8-10mm). Dylai'r ffrwydron gael eu gosod yn gyfartal, a gellir teneuo'r ymylon yn briodol er mwyn osgoi canolbwyntio straen ar yr ymylon.
- Dull tanio: Defnyddiwch tanio canolog neu detonations ar yr un pryd i sicrhau bod y don sioc yn gweithredu'n gyfartal ar wyneb y plât titaniwm GR1, gan osgoi straen anwastad lleol.
5. Tetonation a Bondio
- Mae'r ffrwydron yn cael eu tanio gan ddefnyddio dyfais gychwyn fel tanio. Mae'r ffrwydron yn rhyddhau egni ar unwaith, gan gynhyrchu ton sioc pwysau - uchel (pwysau sy'n cyrraedd sawl mil o MPa), sy'n gyrru'r plât GR1 tuag at y plât dur ar gyflymder o 200-500 m/s.
- Pan fydd y ddau blât yn gwrthdaro ar gyflymder uchel, mae'r metelau ar yr wyneb cyswllt yn cael dadffurfiad plastig ar unwaith ac yn toddi rhannol (tymereddau'n cyrraedd 1000-1500 gradd), gan ffurfio jet metel sy'n golchi amhureddau arwyneb i ffwrdd. Yn y pen draw, mae'r ddau fetel yn cyflawni bond metelegol o dan dymheredd a gwasgedd uchel.
6. Post - prosesu
- Glanhau a lefelu: Tynnwch unrhyw falurion ffrwydrol gweddilliol o'r wyneb. Os yw'r plât cyfansawdd wedi'i ddadffurfio ychydig, mae oer - yn ei lefelu gan ddefnyddio gwasg (i osgoi triniaeth dymheredd - uchel sy'n effeithio ar briodweddau'r titaniwm GR1).
- Arolygu ansawdd:
- Profi Ultrasonic: Gwiriwch y gymhareb bondio, y mae'n rhaid iddo fod yn fwy na neu'n hafal i 98%. Ni chaniateir ardaloedd di -flewyn -ar -dafod parhaus.
- Profion Priodweddau Mecanyddol: Cymerir samplau i brofi cryfder y croen (yn nodweddiadol yn fwy na neu'n hafal i 150 MPa) i sicrhau bod cryfder y bond yn cwrdd â'r safon.
Triniaeth ymyl -: Tynnwch unrhyw ardaloedd di-bond yn fecanyddol (tua 5-10 mm) o ymylon y plât cyfansawdd i sicrhau bondio'n llwyr yn y lleoliad a fwriadwyd.
Trwy'r esboniad manwl hwn o'r broses gynhyrchu, byddwch yn gallu gwerthfawrogi ein harbenigedd a'n galluoedd cynhyrchu. Os hoffech chi brynuplatiau cyfansawdd dur titaniwm, ewch i'n tudalen cynnyrch i gael manylebau penodol neu e -bost:krystal@yuanzekai.comI drafod eich gofynion
Anfon ymchwiliad